
01
Cięcie blachy
na gilotynie
02
Tłoczenie blachy
03
Wiercenie otworów
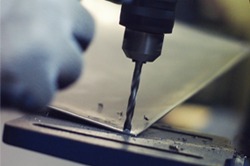
04
Szlifowanie
i wygładzanie
krawędzi
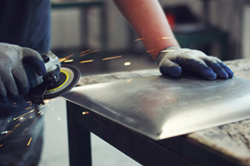
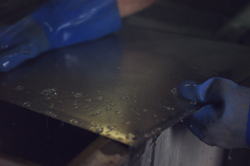
05
Odtłuszczanie
formatu
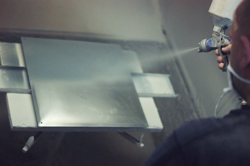
06
Nanoszenie emalii
podstawowej
07
Wypalanie
w temp.850°C
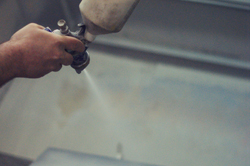
08
Nanoszenie emalii
białej na tło
09
Wypalanie
w temp.800°C
10
Nanoszenie pierwszego
koloru emalii
11
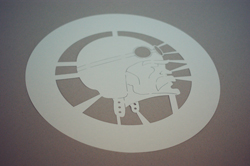
Narysowanie
i wycinanie szablonu
12
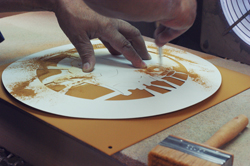
Odbijanie i retuszowanie
pierwszego koloru
13
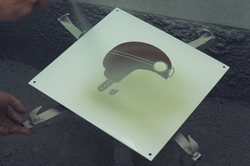
Wypalanie
pierwszego koloru
14
Nanoszenie drugiego
koloru emalii
15
Odbijanie i retuszowanie
drugiego koloru
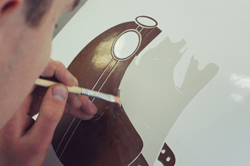
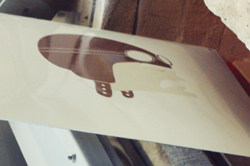
16
Wypalanie
drugiego koloru
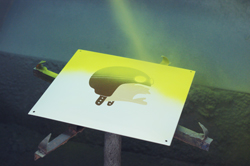
17
Nanoszenie trzeciego
koloru emalii
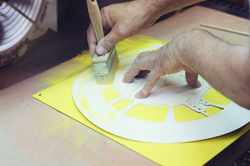
18
Odbijanie i retuszowanie
trzeciego koloru
19
Wypalanie
trzeciego koloru
20
Narysowanie
motywu do sitodruku
21
Naświetlanie
sitodruku
22
Wywołanie i retusz
siatki sitodrukowe
23
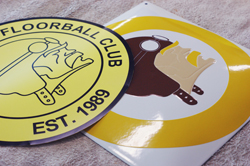
Druk motywu
i lakierowanie
24
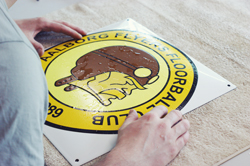
Nanoszenie
druku na szyld
25
Wypalanie sitodruku
26
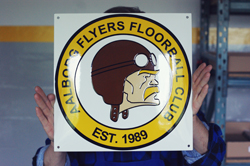
Gotowy szyld
Blacha i rysunek — Etapy produkcji
Litery na „Etapy produkcji” rysujemy grubsze niż na wydruku. Przy wzorze „Etapy produkcji” szkliwo granat lekko je zaokrągla w piecu. Przy „Etapy produkcji” zostawiamy 8 mm światła, żeby szkliwo biel nie weszło w literę.
Próbny arkusz „Etapy produkcji” drukujemy 1:1. Przy wzorze „Etapy produkcji” klient skraca napis, zanim rysunek wejdzie na blachę. Na elewacji „Etapy produkcji” trzyma się na dystansach, a blacha 0,8 mm nie sprężynuje.
Połysk spokojny zostaje na „Etapy produkcji”, gdy tablica wisi na zewnątrz. Przy wzorze „Etapy produkcji” w korytarzu wystarczy spokojniejszy połysk. W deszczu „Etapy produkcji” zostaje gładkie, bo rąbek 10 mm odprowadza wodę od czoła.
Montaż „Etapy produkcji” liczymy na nitach. Przy wzorze „Etapy produkcji” otwory zgadzają się z rysunkiem. Do zapytania o „Etapy produkcji” wystarczy 40 na 10 cm, kształt tarcza i treść napisu.
Seria „Etapy produkcji” dostaje jeden rysunek. Przy wzorze „Etapy produkcji” odcień czerń nie rozjeżdża się między sztukami serii. Odcień żółć na „Etapy produkcji” sprawdzamy przy dziennym świetle, 12 mm od lampy warsztatu.
Pakujemy „Etapy produkcji” w przekładkę. Przy wzorze „Etapy produkcji” narożnik chroni szkliwo czerwień w transporcie do odbiorcy. Jeśli „Etapy produkcji” wisi w ciągu, górna krawędź trzyma jedną linię przy otworach co 13 mm.
Mycie „Etapy produkcji” to woda i miękka szmatka. Przy wzorze „Etapy produkcji” proszek ścierny zarysowałby szkliwo zieleń. Powtórne „Etapy produkcji” po sezonie dostaje ten sam krój, szkliwo kość słoniowa i rąbek 7 mm.
Drugi język na „Etapy produkcji” dostaje mniejszy stopień, ten sam krój. Przy wzorze „Etapy produkcji” rysunek trzyma obie linie. Transport „Etapy produkcji” idzie pionowo, przy blasze 1,0 mm, narożnikiem do środka skrzyni.
Szkliwo i piec — Etapy produkcji
Czas „Etapy produkcji” przy 6 kolorach to około 12 dni roboczych, licząc od zatwierdzonego rysunku. Przy „Etapy produkcji” zostawiamy 10 mm światła, żeby szkliwo biel nie weszło w literę.
Plik do „Etapy produkcji” przyjmujemy jako PDF, SVG albo JPEG. Przy wzorze „Etapy produkcji” proporcji znaku nie rozciągamy na rysunku. Na elewacji „Etapy produkcji” trzyma się na listwie elewacyjnej, a blacha 1,4 mm nie sprężynuje.
Nocą „Etapy produkcji” w kolorze kobalt zostaje czytelne, bo kontrast tła i liter jest duży. W deszczu „Etapy produkcji” zostaje gładkie, bo rąbek 11 mm odprowadza wodę od czoła.
Margines „Etapy produkcji” ma 10 mm. Przy wzorze „Etapy produkcji” długi napis schodzi do dwóch linii, zamiast ścieśniać krój. Do zapytania o „Etapy produkcji” wystarczy 40 na 20 cm, kształt zaokrąglony prostokąt i treść napisu.
Powtórka „Etapy produkcji” po roku korzysta z rysunku. Przy wzorze „Etapy produkcji” krój i szkliwo czerń zostają te same. Odcień żółć na „Etapy produkcji” sprawdzamy przy dziennym świetle, 8 mm od lampy warsztatu.
Wnętrze i elewacja dla „Etapy produkcji” różnią się połyskiem satynowy. Przy wzorze „Etapy produkcji” grubość blachy zostaje 1,6 mm. Jeśli „Etapy produkcji” wisi w ciągu, górna krawędź trzyma jedną linię przy otworach co 9 mm.
Górna krawędź „Etapy produkcji” w ciągu tablic trzyma jedną linię. Przy wzorze „Etapy produkcji” odstęp otworów jest na rysunku. Powtórne „Etapy produkcji” po sezonie dostaje ten sam krój, szkliwo kość słoniowa i rąbek 8 mm.
Format „Etapy produkcji” zaczyna się od 45 na 25 cm. Przy wzorze „Etapy produkcji” to pole napisu, nie sam margines. Transport „Etapy produkcji” idzie pionowo, przy blasze 1,6 mm, narożnikiem do środka skrzyni.
Montaż i dostawa — Etapy produkcji
Historyczny wygląd „Etapy produkcji” robi ramka granat, nie sztuczne przetarcie. Przy wzorze „Etapy produkcji” emalia ma zostać równa. Przy „Etapy produkcji” zostawiamy 12 mm światła, żeby szkliwo biel nie weszło w literę.
Dostawa „Etapy produkcji” idzie z narożnikami. Przy wzorze „Etapy produkcji” uderzenie w róg odłupałoby szkliwo kość słoniowa mimo twardości. Na elewacji „Etapy produkcji” trzyma się na wkrętach z podkładką, a blacha 1,0 mm nie sprężynuje.
Wycena „Etapy produkcji” potrzebuje wymiaru, kształtu tarcza i treści. Przy wzorze „Etapy produkcji” rysunek nie zbiera zbędnych danych. W deszczu „Etapy produkcji” zostaje gładkie, bo rąbek 12 mm odprowadza wodę od czoła.
Krawędź „Etapy produkcji” po wypale 790 stopni sprawdzamy pod światło. Przy wzorze „Etapy produkcji” pęcherz wraca do poprawki. Do zapytania o „Etapy produkcji” wystarczy 40 na 30 cm, kształt koło i treść napisu.
Znak na „Etapy produkcji” przenosimy bez zmiany proporcji. Przy wzorze „Etapy produkcji” szkliwo czerń kryje tło, litera zostaje czysta. Odcień żółć na „Etapy produkcji” sprawdzamy przy dziennym świetle, 10 mm od lampy warsztatu.
Wyrób „Etapy produkcji” tniemy z blachy 1,2 mm w formę owal i kryjemy szkliwem czerwień. Jeśli „Etapy produkcji” wisi w ciągu, górna krawędź trzyma jedną linię przy otworach co 11 mm.
Rąbek 6 mm na „Etapy produkcji” zamyka krawędź przed wodą, zanim piec dojdzie do 820 stopni. Powtórne „Etapy produkcji” po sezonie dostaje ten sam krój, szkliwo kość słoniowa i rąbek 9 mm.
Otwory „Etapy produkcji”, sztuk 6, wiercimy przed emalią. Przy wzorze „Etapy produkcji” rozstaw trzyma 10 mm od rąbka. Transport „Etapy produkcji” idzie pionowo, przy blasze 1,2 mm, narożnikiem do środka skrzyni.
Więcej w pracowni (Etapy produkcji): Serie szyldów emaliowanych, Emaliowane szyldy dla piekarni, Emaliowane szyldy dwujęzyczne.